Самые частые ошибки при пайке: холодная пайка, перегрев, избыток припоя. Как распознать, исправить и не повторять. Практические советы.
ТОП-10 ошибок при пайке и как их избежать: подробный гид для мастерской
Пайка — это не просто «склеить провод с платой». Это физико-химический процесс смачивания: расплавленный припой равномерно растекается по чистому металлу, образуя прочный электрический и механический контакт. В этом материале — 10 самых частых ошибок, как их распознать, исправить и больше не допускать. В конце — чек-лист, шпаргалка по температурам и ссылки на расходники.
📑 Содержание
Базовый набор для чистой пайки:
Флюс (no-clean/RMA) •
Оплётка для снятия припоя •
Изопропил 99% •
Пинцеты ESD •
«Третья рука» •
ESD-браслет
Реклама. «ООО «Алибаба.Ком (Ру)»» ИНН 7703380158 erid CQH36pWzJqDgGkaV7mbgBA9QYk66eqCrT5VnEZ6SzehWF4
Как работает пайка (коротко и по делу)
Смачивание — ключ: расплавленный припой должен «обнять» металл, образовать мениск с плавным переходом от вывода к площадке. Для этого нужны: чистая поверхность (без оксидов/жира), флюс (снимает оксид и защищает), тепло (достаточный прогрев вывода+площадки, а не только припоя).
Теплоёмкость узла решает: массив «земляного» полигона, толстые ножки, экранированные провода требуют либо большего жала/температуры, либо предварительного прогрева.
Припои, флюсы, жало: что выбрать
- Sn63/Pb37 (183 °C) — легкоплавкий, блестит, прощает ошибки. Идеален для ремонта и учёбы.
- SAC305 (217–221 °C) — «безсвинец», требует выше температуру жала и хорошего флюса; промышленный стандарт.
- Толщина припоя: SMD — 0.5–0.8 мм; провода/сквозные — 1.0–1.5 мм.
- Флюсы: RMA/no-clean гели/ручки для электроники. Не использовать кислотные.
- Жала: «конус» — точечная работа; «лопатка/мини-волна» — SMD перетяжкой; «долото» — массивные узлы.
1) Холодная пайка
Как выглядит: матовая, зернистая, рваная; контакт нестабилен, может «пропадать» при вибрации.
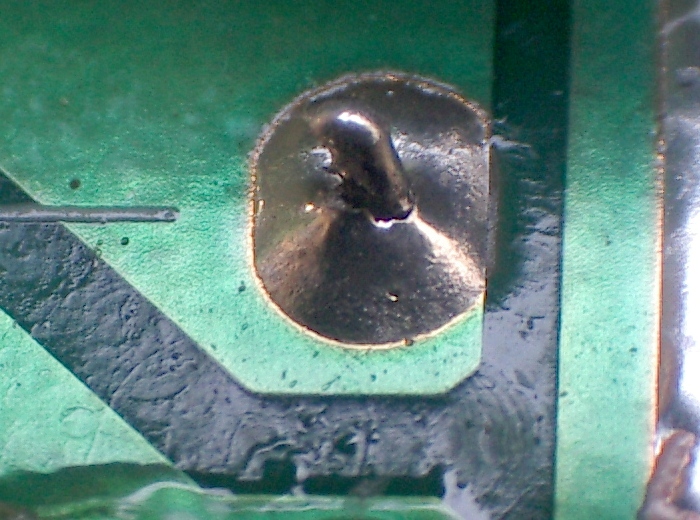
Почему: греется припой, а не узел вывод+площадка; мало флюса; низкая температура.
Исправление: капля флюса → жалом одновременно касаемся вывода и площадки 2–3 с → добавляем припой до блестящего мениска.
2) Перегрев и отслоение дорожки
Симптомы: потемнение маски, «плавающая» площадка, запах гари.
Причины: слишком высокая температура, долго держали жало, «высиживание» холодной пайки.
Что делать: остановиться, остудить. Отрыв дорожки — восстановить тонким проводом-перемычкой.
Профилактика: правильная температура, чистое жало, флюс, короткая экспозиция тепла.
3) Избыток припоя (мостики)
Как выглядит: «сопли», шарики, мостики между ножками — особенно на SMD.
Почему: толстая проволока припоя, мало флюса, «жирное» жало.
Решение: оплётка с флюсом — приложить к зоне, прогреть через неё; промыть изопропилом.
4) Недостаток припоя (ямка/трещины)
Признаки: «колодец» вокруг вывода, припой не «обнял» ножку, нет механической прочности.
Исправление: добавить флюс, прогреть узел, подать немного припоя до ровного мениска.
5) Остатки флюса и загрязнения
Почему no-clean тоже отмывают: при ремонте даже no-clean стоит удалять — часть смол полимеризуется неравномерно и остаётся липкой; под корпусами SMD продукты разложения гигроскопичны и со временем дают утечки; чистая плата удобнее для перепайки и микроскопа. Рецепт: изопропил 99 %, мягкая щётка, салфетка.
6) Температура жала: низко/высоко
- Слишком низко — холодная пайка, плохое смачивание, «липкий» припой.
- Слишком высоко — обугливание флюса, перегрев компонентов/маски.
Диапазоны: Sn63/Pb37 — 300–330 °C (до 350 °C для массивных узлов); SAC305 — 340–370 °C.
7) Неподходящий флюс
Использовать RMA/no-clean гели/ручки для электроники; не использовать кислотные флюсы по металлу — они разрушат плату.
8) Износ и форма жала
Признаки износа: жало не держит «лужицу», покрытие стёрлось, кончик почернел.
Подбор формы: «конус» — точка; «лопатка/мини-волна» — перетяжка SMD; «долото» — массив, провода, полигоны.
9) Плохая фиксация и «шевеление»
Подвижность детали при остывании даёт трещины и холодные соединения. Используйте «третью руку», крокодилы, держатели плат. Фиксация — потом пайка.
10) Неподготовленные выводы и провода
Снимите изоляцию аккуратно, удалите лак/окислы, слегка залудите провод с флюсом — затем быстро и уверенно паять. Многожильный провод не должен «распушаться».
Приёмы и техника (SMD/сквозные/отвод тепла)
- Перетяжка (drag soldering) для SMD: много флюса, «лопатка/мини-волна», проводим вдоль ряда ножек — излишки забираем оплёткой.
- Сквозной монтаж: вывод «обжат» припоем с двух сторон платы; мениск плавный, без каверн. Визуально — по IPC-A-610.
- Полигоны/радиаторы: большее жало, +20–30 °C, предварительный прогрев узла, иногда — фен/преднагрев.
- Оплётка vs отсос: оплётка чище на SMD/тонких дорожках; помпа быстро снимает объём со сквозных отверстий — комбинируйте.
- Чистка: изопропил 99 % и щётка, затем салфетка; под корпусами — аккуратно, чтобы не загнать грязь под элементы.
ESD и качество монтажа (IEC/ГОСТ/IPC)
Нормы и контроль качества: для организации ESD-рабочего места ориентируйтесь на IEC 61340-5-1 / ГОСТ IEC 61340-5-1 (браслет, коврик, заземление, контроль утечек и журналирование). Визуальные критерии и требования к пайке задают IPC-A-610 (оценка результата) и IPC J-STD-001 (процесс): равномерное смачивание, гладкий мениск без трещин/пустот, отсутствие мостиков и нагара. Эти документы помогают понимать «почему соединение годно», а не только «держится».
Чек-лист пайки
- Рабочее место: свет, вытяжка/проветривание, ESD-браслет.
- Инструмент: станция, оплётка, пинцеты, «третья рука», флюс, изопропил.
- Перед пайкой: обезжирить, нанести флюс, примерить, зафиксировать.
- После пайки: убрать излишки, отмыть флюс, визуальный контроль (лупа) + прозвон.
Шпаргалка: температуры и режимы
| Материал/флюс | Плавление | Темп. жала | Комментарий |
|---|---|---|---|
| Sn63/Pb37 (свинцовый) | 183 °C | 300–330 °C (до 350 °C на массивах) | Легкоплавкий, блестит, прощает ошибки |
| SAC305 (безсвинец) | 217–221 °C | 340–370 °C | Требует качественного флюса и прогрева |
| RMA / no-clean флюсы | — | — | В ремонте лучше отмывать (изопропил 99 %) |
📥 TXT-шпаргалка
🔼 Открыть шпаргалку на странице
SD-1117 — ШПАРГАЛКА ПО ПАЙКЕ (кратко и по делу)

1) БАЗА
- Чистый металл + подходящий флюс + достаточно тепла = хорошая пайка.
- Припой не «прилипает» — он смачивает поверхность. Нужна чистота и флюс.

2) СПЛАВЫ/ТЕМПЕРАТУРЫ ЖАЛА
- Sn63/Pb37: 183°C; жало 300–330°C (до 350°C на массивах).
- SAC305: 217–221°C; жало 340–370°C; требовательнее к флюсу.
- Калибр припоя: SMD 0.5–0.8 мм; провода/сквозные 1.0–1.5 мм.

3) ТОП-10 ОШИБОК → РЕШЕНИЯ
01 Холодная пайка — флюс → прогрев вывод+площадка → блестящий мениск.
02 Перегрев/отслоение — остановиться; при отрыве — перемычка тонким проводом.
03 Избыток припоя — оплётка с флюсом → прогрев через неё → отмывка IPA.
04 Недостаток припоя — флюс → прогрев → доложить до ровного мениска.
05 Остатки флюса — отмыть изопропилом 99% + щётка, салфетка.
06 Температура — избегать «слишком низко/высоко», держать диапазоны ↑.
07 Флюс — RMA/no-clean для электроники; кислотные флюсы запрещены.
08 Жало — выбирать форму под задачу; изношенное заменить.
09 Фиксация — «третья рука», пинцеты; сначала закрепить, потом паять.
10 Выводы/провода — зачистить/залудить; паять быстро и уверенно.

4) ESD/КАЧЕСТВО
- IEC 61340-5-1 / ГОСТ IEC 61340-5-1 — организация ESD-места (браслет, коврик, заземление).
- IPC-A-610 / IPC J-STD-001 — визуальные критерии и требования процесса пайки.

5) ПОЧЕМУ NO-CLEAN СТОИТ ОТМЫВАТЬ В РЕМОНТЕ
- Смолы могут оставаться липкими; продукты разложения гигроскопичны; чистая плата удобнее для диагностики.

SD-1117 — чисто, тепло, с флюсом, быстро и аккуратно.
🛒 Каталог ссылок
🔼 Открыть полный каталог ссылок
| Категория | Наименование |
|---|---|
| Флюс | Флюс (no-clean/RMA) |
| Оплётка | Оплётка для снятия припоя |
| Изопропил 99% | Изопропил для отмывки |
| Пинцеты | Антистатические пинцеты |
| Держатель | «Третья рука» для пайки |
| ESD-браслет | Антистатический браслет |
Реклама. «ООО «Алибаба.Ком (Ру)»» ИНН 7703380158 erid CQH36pWzJqDgGkaV7mbgBA9QYk66eqCrT5VnEZ6SzehWF4
FAQ
❓ Открыть FAQ
- Почему пайка тусклая и шершаво-матовая?
- Это «холодная» пайка: не прогреты вывод и площадка. Добавьте флюс, прогрейте узел до равномерного блеска.
- Оплётка не забирает припой — что не так?
- Недостаточно флюса или температуры. Добавьте флюс на зону, поставьте жало сверху — припой уйдёт в оплётку.
- Как паять полигоны «земли»?
- Более массивное жало («долото»), +20–30 °C, предварительный прогрев полигона, много флюса.
📚 Источники изображений
➡️ Источники изображений
Холодная пайка — матовая, зернистая: Wikimedia Commons, CC BY 3.0 (ссылка и автор в alt/figcaption при публикации).